
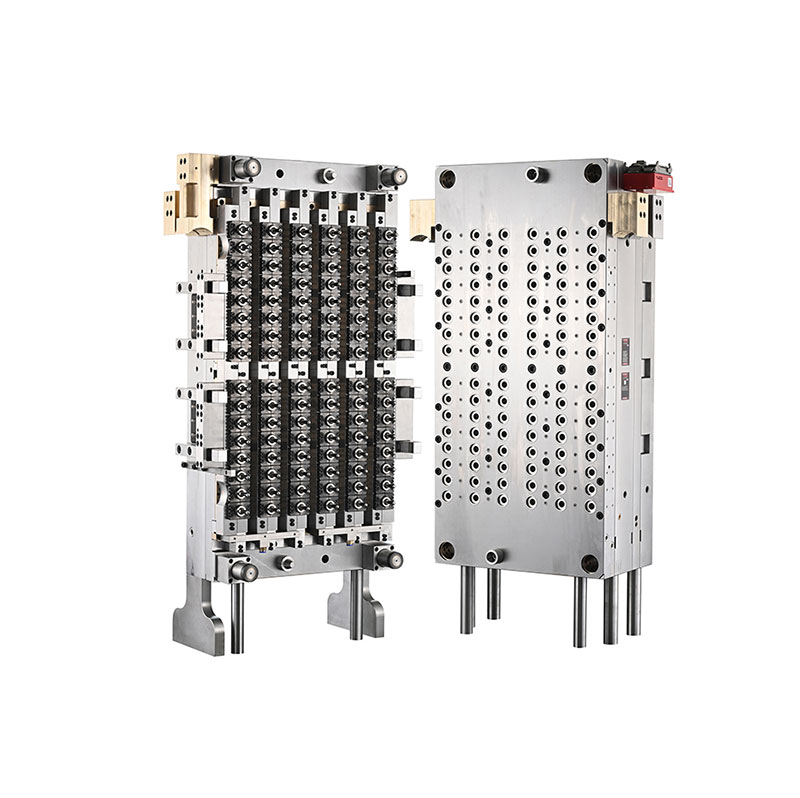
డేలాంగ్, 30 సంవత్సరాలకు పైగా పరిశ్రమ అనుభవం ఉన్న చైనా-ఆధారిత ఇంజెక్షన్ మోల్డ్ తయారీదారు, అధిక-వాల్యూమ్ ప్లాస్టిక్ ప్యాకేజింగ్ ఉత్పత్తికి ఖచ్చితమైన సాధన పరిష్కారాలను అందిస్తుంది. దినీడిల్ వాల్వ్ గేట్తో 96-కేవిటీ 29 25 నెక్ పెట్ ప్రిఫార్మ్ మోల్డ్పానీయం, ఆహారం మరియు రోజువారీ రసాయన ప్యాకేజింగ్ అప్లికేషన్ల కోసం స్థిరమైన అవుట్పుట్కు మద్దతు ఇవ్వడానికి అధిక-క్యావిటీ లేఅవుట్, నియంత్రిత హాట్ రన్నర్ సిస్టమ్ మరియు ఆటోమేటెడ్ ప్రొడక్షన్ పరికరాలతో అనుకూలతతో కూడిన PET ప్రిఫార్మ్ తయారీని డిమాండ్ చేయడం కోసం రూపొందించబడింది.
అధిక-పనితీరు గల PET ప్రీఫార్మ్ అచ్చు నేరుగా ఉత్పత్తి సామర్థ్యం, డైమెన్షనల్ అనుగుణ్యత, మెటీరియల్ వినియోగం మరియు దిగువ బాటిల్ నాణ్యతను ప్రభావితం చేస్తుంది. 96-కేవిటీ కాన్ఫిగరేషన్ తయారీదారులు ప్రతి ఇంజెక్షన్ సైకిల్లో బహుళ ప్రిఫార్మ్లను ఉత్పత్తి చేయడానికి అనుమతిస్తుంది, అయితే నీడిల్ వాల్వ్ గేట్ హాట్ రన్నర్ సిస్టమ్ వ్యక్తిగత గేట్ల వద్ద మెల్ట్ డెలివరీని నియంత్రించడంలో సహాయపడుతుంది. అనుకూలమైన నెస్టల్ ఇంజెక్షన్ మోల్డింగ్ మెషీన్లు మరియు ఫైవ్-స్టేషన్ రోబోటిక్ ఆటోమేషన్ను ఉపయోగించే తయారీదారుల కోసం, సరైన అచ్చు రూపకల్పన స్థిరమైన, పునరావృతమయ్యే ఉత్పత్తికి మద్దతు ఇస్తుంది. ఈ కథనం అచ్చు యొక్క పని సూత్రాలు, కీలకమైన మెటీరియల్ ఎంపికలు, ఇంజనీరింగ్ ప్రయోజనాలు, ఎంపిక ప్రమాణాలు, నిర్వహణ అవసరాలు మరియు అధిక-కుహర PET ప్రిఫార్మ్ మోల్డ్ పెట్టుబడిని మూల్యాంకనం చేయడానికి ఆచరణాత్మక పరిశీలనలను వివరిస్తుంది.
PET ప్రిఫారమ్లు ఇంజెక్షన్-అచ్చు భాగాలుగా ఉంటాయి, అవి తర్వాత మళ్లీ వేడి చేయబడి, సీసాలు లేదా ఇతర కంటైనర్లలో స్ట్రెచ్-బ్లో-మోల్డ్ చేయబడతాయి. వాటి కొలతలు, మెటీరియల్ పంపిణీ, మెడ జ్యామితి మరియు ఉపరితల స్థితి పూర్తయిన ప్యాకేజింగ్ పనితీరును ప్రభావితం చేస్తాయి.
96-కుహరం అచ్చు 96 వ్యక్తిగత కుహరం స్థానాలను కలిగి ఉంటుంది, ఇది సరిగ్గా కాన్ఫిగర్ చేయబడిన ఇంజెక్షన్ మోల్డింగ్ సిస్టమ్ను ఒక పూర్తి అచ్చు చక్రంలో 96 ప్రిఫార్మ్లను రూపొందించడానికి అనుమతిస్తుంది. అనేక ప్రత్యేక అచ్చు యంత్రాలపై ఆధారపడకుండా గణనీయమైన ఉత్పత్తి సామర్థ్యాన్ని కోరుకునే తయారీదారులకు ఈ అమరిక ప్రత్యేకంగా సరిపోతుంది.
29/25 నెక్ స్పెసిఫికేషన్ ఉద్దేశించిన నెక్-ఫినిష్ డిజైన్ను గుర్తిస్తుంది. కొనుగోలుదారులు ఆర్డర్ చేయడానికి ముందు ఖచ్చితమైన థ్రెడ్ ప్రొఫైల్, సీలింగ్ కొలతలు, మూసివేత అనుకూలత మరియు సంబంధిత నెక్-ఫినిష్ డ్రాయింగ్ను నిర్ధారించాలి. పూర్తయిన ప్రిఫార్మ్ ఉద్దేశించిన క్యాప్ మరియు బాటిల్-బ్లోయింగ్ ప్రక్రియకు సరిపోతుందో లేదో ఈ వివరాలు నిర్ణయిస్తాయి.
డెలాంగ్ యొక్క ఉత్పత్తి సమాచారం ప్రకారం, ఈ అచ్చు ఐదు-స్టేషన్ల రోబోట్ సిస్టమ్తో కూడిన నెస్టల్ ఇంజెక్షన్ మోల్డింగ్ మెషీన్ల కోసం రూపొందించబడింది. కొనుగోలుదారు యొక్క యంత్ర నమూనా, ప్లాటెన్ కొలతలు, ఇంజెక్షన్ సామర్థ్యం మరియు ఆటోమేషన్ కాన్ఫిగరేషన్కు వ్యతిరేకంగా వాస్తవ అనుకూలత నిర్ధారించబడాలి.
హై-కేవిటీ ఇంజెక్షన్ మౌల్డింగ్లో, కరిగిన పిఇటిని అన్ని కావిటీలలో సమానంగా పంపిణీ చేయడం ఒక ప్రధాన ఇంజనీరింగ్ సవాలు. కరిగే ఉష్ణోగ్రత, పీడనం, ప్రవాహ నిరోధకత లేదా గేట్ పనితీరులో వ్యత్యాసాలు ముందస్తు బరువు, ప్రదర్శన మరియు డైమెన్షనల్ ఖచ్చితత్వంలో తేడాలను కలిగిస్తాయి.
ఒక నీడిల్ వాల్వ్ గేట్ హాట్ రన్నర్ సిస్టమ్ గేట్ తెరవడం మరియు మూసివేయడాన్ని నియంత్రించడానికి కదిలే వాల్వ్ పిన్ను ఉపయోగిస్తుంది. ప్రతి కుహరంలోకి మెల్ట్ ఎంట్రీని నిర్వహించడానికి సిస్టమ్ ఇంజనీరింగ్ చేయబడింది మరియు సరిగ్గా డిజైన్ చేయబడినప్పుడు, నిర్వహించబడినప్పుడు మరియు ఇంజెక్షన్ ప్రక్రియతో సమకాలీకరించబడినప్పుడు క్లీనర్ గేట్ ప్రాంతాలను మరియు మరింత స్థిరమైన పూరకాన్ని ఉత్పత్తి చేయడంలో సహాయపడుతుంది.
డేలాంగ్ ఈ మోడల్ కోసం PC-VG సిరీస్ వాల్వ్ గేట్ హాట్ రన్నర్ సిస్టమ్ను నిర్దేశిస్తుంది. తుది ఫలితాలు మొత్తం హాట్ రన్నర్ డిజైన్, వాల్వ్-పిన్ పరిస్థితి, ఉష్ణోగ్రత నియంత్రణ, ఇంజెక్షన్ సెట్టింగ్లు, శీతలీకరణ పనితీరు మరియు PET రెసిన్ తయారీపై ఆధారపడి ఉంటాయి. కొనుగోలుదారులు వారి వాస్తవ ఆపరేటింగ్ పరిస్థితుల్లో పనితీరును ధృవీకరించడానికి అచ్చు ట్రయల్ మరియు నమూనా మూల్యాంకనాన్ని అభ్యర్థించాలి.
అధిక-కుహరం ఉన్న PET ప్రిఫార్మ్ అచ్చుకు మెటీరియల్ ఎంపిక అవసరం ఎందుకంటే వ్యక్తిగత భాగాలు వేడి, పీడనం, ఘర్షణ మరియు పునరావృత యాంత్రిక కదలికల యొక్క విభిన్న కలయికలను అనుభవిస్తాయి. తగిన టూల్ స్టీల్స్ మరియు హాట్ రన్నర్ మెటీరియల్స్ డైమెన్షనల్ స్టెబిలిటీకి, వేర్ రెసిస్టెన్స్ మరియు నమ్మకమైన దీర్ఘకాలిక ఆపరేషన్కు మద్దతునిస్తాయి.
ఈ అచ్చు కోసం డేలాంగ్ ప్రచురించిన పదార్థాలు మరియు ఇంజనీరింగ్ సమాచారాన్ని క్రింది పట్టిక సంగ్రహిస్తుంది.
| భాగం | పేర్కొన్న మెటీరియల్ | కాఠిన్యం ప్రచురించబడింది | ఇంజనీరింగ్ ప్రయోజనం |
|---|---|---|---|
| కుహరం మరియు కోర్ | జర్మనీ 2316 ఉక్కు | HRC 42–45; HRC 50–54 వరకు ఖచ్చితత్వం గట్టిపడుతుంది | ప్రిఫార్మ్ జ్యామితిని ఏర్పరుస్తుంది మరియు దుస్తులు నిరోధకతకు మద్దతు ఇస్తుంది |
| మెడ రింగ్ | జర్మనీ 2316 ఉక్కు | HRC 45–50 | మెడ ముగింపు మరియు మూసివేత ఇంటర్ఫేస్ను ఏర్పరుస్తుంది |
| వాల్వ్ పిన్ | జపాన్ SKD51 ఉక్కు | HRC 58–60 | గేట్ తెరవడం మరియు మూసివేయడాన్ని నియంత్రిస్తుంది |
| హాట్ రన్నర్ నాజిల్ | U.S. బెరీలియం రాగి | HRC 37 | నాజిల్ అసెంబ్లీలో ఉష్ణ బదిలీకి మద్దతు ఇస్తుంది |
| మానిఫోల్డ్ ప్లేట్ | H13 ఉక్కు | HRC 35–38 | హాట్ రన్నర్ మానిఫోల్డ్ స్ట్రక్చర్కు మద్దతు ఇస్తుంది |
| బేస్ ప్లేట్ | P20 టూల్ స్టీల్ | HRC 27–32 | అచ్చు అసెంబ్లీకి నిర్మాణ మద్దతును అందిస్తుంది |
గమనిక: పైన ఉన్న కాఠిన్యం విలువలు ఉత్పత్తి పేజీ యొక్క ప్రచురించబడిన స్పెసిఫికేషన్లను అనుసరిస్తాయి. కొనుగోలుదారులు ఆమోదించబడిన సాంకేతిక డాక్యుమెంటేషన్లో తుది మెటీరియల్ సర్టిఫికేట్లు, హీట్-ట్రీట్మెంట్ కండిషన్, కాంపోనెంట్ స్పెసిఫికేషన్లు మరియు తనిఖీ రికార్డులను నిర్ధారించాలి.
డేలాంగ్ 0.003–0.005 మిమీ మ్యాచింగ్ టాలరెన్స్లు, 90% వరకు కాంపోనెంట్ ఇంటర్ఛేంజబిలిటీ మరియు ఎల్ = 100 మిమీ వద్ద ± 0.0075 మిమీ గోడ మందం ఏకాగ్రతను ప్రిఫార్మ్ చేస్తుంది. ఇవి ముఖ్యమైన సాంకేతిక మూల్యాంకన పాయింట్లు; ఉత్పత్తి అంగీకారానికి ముందు వాటి కొలత పద్ధతులు, తనిఖీ స్థానాలు మరియు అంగీకార ప్రమాణాలను అంగీకరించాలి.
96-కుహరం కాన్ఫిగరేషన్ యొక్క ప్రాథమిక ప్రయోజనం ఏమిటంటే, ప్రతి చక్రంలో అనేక పూర్వ రూపాలను ఏర్పరచగల సామర్థ్యం. తగిన పరిమాణంలో ఉన్న ఇంజెక్షన్ మెషిన్, బ్యాలెన్స్డ్ ఫిల్లింగ్, ఎఫెక్టివ్ కూలింగ్ మరియు ఆటోమేటెడ్ హ్యాండ్లింగ్తో జత చేసినప్పుడు, ఈ లేఅవుట్ ఉత్పత్తి ఫ్లోర్ స్పేస్ను బాగా ఉపయోగించుకునేటప్పుడు ఉత్పత్తిని పెంచడానికి తయారీదారులకు సహాయపడుతుంది.
అయితే, గంటకు ఉత్పత్తి చేయబడిన ఆమోదయోగ్యమైన ప్రిఫారమ్ల సంఖ్య చక్రం సమయం, యంత్రం లభ్యత, ప్రక్రియ స్థిరత్వం, ప్రణాళికాబద్ధమైన నిర్వహణ మరియు తిరస్కరించబడిన భాగాల శాతంపై ఆధారపడి ఉంటుంది. అందువల్ల ఉత్పత్తి ప్రణాళిక కేవలం కేవిటీ కౌంట్ కాకుండా ధృవీకరించబడిన ట్రయల్ డేటాను ఉపయోగించాలి.
డౌన్స్ట్రీమ్ స్ట్రెచ్-బ్లో మౌల్డింగ్ కోసం స్థిరమైన ముందస్తు బరువు, మెడ కొలతలు మరియు గోడ మందం అవసరం. కావిటీస్ మధ్య తేడాలు అసమాన పదార్థం పంపిణీ, అస్థిరమైన సీసా బలం లేదా పెరిగిన తిరస్కరణ రేట్లు దారి తీయవచ్చు.
బాగా ఇంజనీరింగ్ చేయబడిన హాట్ రన్నర్, ఖచ్చితంగా తయారు చేయబడిన అచ్చు భాగాలు మరియు సమతుల్య శీతలీకరణ ఈ వైవిధ్యాలను తగ్గించడంలో సహాయపడతాయి. రొటీన్ శాంప్లింగ్ మరియు కేవిటీ ఐడెంటిఫికేషన్ పెద్ద ఉత్పత్తి బ్యాచ్ను ప్రభావితం చేసే ముందు సమస్యలను గుర్తించడానికి ఉపయోగపడతాయి.
డెలాంగ్ అచ్చు యొక్క ఇంజనీరింగ్ ప్రయోజనాలలో ఒకటిగా మార్చుకోగలిగిన కుహరం నిర్మాణాన్ని గుర్తిస్తుంది. మార్చగల భాగాలు లక్ష్య నిర్వహణను సులభతరం చేయగలవు ఎందుకంటే అచ్చు లేదా దెబ్బతిన్న విభాగం మొత్తం అచ్చు అసెంబ్లీని భర్తీ చేయకుండా సర్వీస్ చేయబడవచ్చు.
కొనుగోలుదారులు వాస్తవ పరస్పర మార్పిడి పరిధి, విడిభాగాల లభ్యత, భర్తీ విధానాలు మరియు డైమెన్షనల్ వెరిఫికేషన్ అవసరాలను నిర్ధారించాలి. ఈ వివరాలు నిర్వహణ బృందాలకు పనికిరాని సమయాన్ని అంచనా వేయడానికి మరియు తగిన స్పేర్ ఇన్వెంటరీలను సిద్ధం చేయడంలో సహాయపడతాయి.
హై-స్పీడ్ ప్రీఫార్మ్ తయారీ ఇంజెక్షన్ పనితీరు కంటే ఎక్కువ ఆధారపడి ఉంటుంది. రోబోట్ హ్యాండ్లింగ్, కూలింగ్, కన్వేయింగ్, ఇన్స్పెక్షన్ మరియు డౌన్స్ట్రీమ్ బ్లోయింగ్ పరికరాలు కలిసి పని చేయాలి. ఉద్దేశించిన ఆటోమేషన్ సిస్టమ్తో అనుకూలత మాన్యువల్ హ్యాండ్లింగ్ను తగ్గించడంలో సహాయపడుతుంది మరియు మరింత ఊహించదగిన ఉత్పత్తి వర్క్ఫ్లోకు మద్దతు ఇస్తుంది.
29/25 నెక్ ఫినిషింగ్ మరియు 96-క్యావిటీ లేఅవుట్ ఈ రకమైన అచ్చును ప్యాకేజింగ్ కార్యకలాపాలకు సంబంధించినవిగా చేస్తాయి, దీనికి PET ప్రిఫారమ్ల గణనీయమైన వాల్యూమ్లు అవసరం. పూర్తయిన బాటిల్ యొక్క అనుకూలత మెడ డిజైన్, ముందస్తు బరువు, రెసిన్ గ్రేడ్, బాటిల్ జ్యామితి మరియు ఉద్దేశించిన ఫిల్లింగ్ పరిస్థితులపై ఆధారపడి ఉంటుంది.
ప్రతి 29/25 మెడ ముగింపు ప్రతి బాటిల్ క్యాప్ లేదా ఫిల్లింగ్ లైన్తో పరస్పరం మార్చుకోలేము. తయారీదారులు అచ్చు రూపకల్పనకు పాల్పడే ముందు మూసివేత డ్రాయింగ్లు, ట్యాంపర్-స్పష్టమైన ఫీచర్లు, సీలింగ్ అవసరాలు మరియు వర్తించే ప్యాకేజింగ్ ప్రమాణాలను ధృవీకరించాలి.
అధిక-కుహరం గల అచ్చును ఎంచుకోవడానికి కేవిటీ సంఖ్యలు లేదా కొనుగోలు ధరల పోలిక కాకుండా పూర్తి ఉత్పత్తి వ్యవస్థ యొక్క సమీక్ష అవసరం. సాంకేతికంగా తగిన అచ్చు యంత్రం, రెసిన్, బాటిల్ డిజైన్, ఉత్పత్తి లక్ష్యం మరియు కర్మాగారంలో అందుబాటులో ఉన్న నిర్వహణ వనరులతో సరిపోలాలి.
అదనపు ఉత్పత్తి వివరాల కోసం, నీడిల్ వాల్వ్ గేట్తో డేలాంగ్ యొక్క 96-క్యావిటీ 29/25 నెక్ PET ప్రిఫార్మ్ మోల్డ్ మరియు దాని విస్తృత శ్రేణి PET ప్రిఫార్మ్ మోల్డ్ సొల్యూషన్లను సమీక్షించండి.
ఖచ్చితమైన-ఇంజనీరింగ్ అచ్చుకు కూడా స్థిరమైన పనితీరును కొనసాగించడానికి సాధారణ నిర్వహణ అవసరం. 96-కుహరం వ్యవస్థలో, అనేక కావిటీలను ప్రభావితం చేసే ఒక చిన్న సమస్య అది గుర్తించబడకపోతే గణనీయమైన సంఖ్యలో లోపభూయిష్ట భాగాలను ఉత్పత్తి చేస్తుంది.
ప్రివెంటివ్ మెయింటెనెన్స్ ఊహించని పనికిరాని సమయాన్ని తగ్గిస్తుంది మరియు కాంపోనెంట్ రీప్లేస్మెంట్ను మరింత ఊహాజనితంగా చేయవచ్చు. సరైన నిర్వహణ విరామం ఉత్పత్తి పరిస్థితులు, రెసిన్ నాణ్యత, ఆపరేటింగ్ గంటలు, తనిఖీ ఫలితాలు మరియు తయారీదారు సిఫార్సుల ఆధారంగా ఉండాలి.
96-కుహరం గల PET ప్రిఫార్మ్ అచ్చు 96 మౌల్డింగ్ కావిటీలను కలిగి ఉంటుంది మరియు అన్ని కావిటీలు సరిగ్గా పనిచేస్తున్నప్పుడు పూర్తి ఇంజెక్షన్ సైకిల్కు 96 ప్రిఫార్మ్లను ఉత్పత్తి చేయగలదు. వాస్తవ ఉత్పత్తి అవుట్పుట్ సైకిల్ సమయం, యంత్ర పనితీరు మరియు ఉత్పత్తి అంగీకార రేట్లపై ఆధారపడి ఉంటుంది.
29/25 హోదా ఉద్దేశించిన నెక్-ఫినిష్ కాన్ఫిగరేషన్ను గుర్తిస్తుంది. ఎంచుకున్న క్యాప్ మరియు బాటిల్ డిజైన్తో అనుకూలతను నిర్ధారించడానికి ఆమోదించబడిన ఇంజనీరింగ్ డ్రాయింగ్ను ఉపయోగించి ఖచ్చితమైన కొలతలు మరియు మూసివేత ఇంటర్ఫేస్ నిర్ధారించబడాలి.
ఒక నీడిల్ వాల్వ్ గేట్ సిస్టమ్ కదిలే వాల్వ్ పిన్స్ ద్వారా మెల్ట్ ఎంట్రీని నియంత్రిస్తుంది. తగిన డిజైన్ మరియు ప్రాసెస్ సెట్టింగ్లతో, ఇది గేట్ స్థిరత్వాన్ని మెరుగుపరుస్తుంది, నియంత్రిత ఫిల్లింగ్కు మద్దతు ఇస్తుంది మరియు అధిక-వాల్యూమ్ ఇంజెక్షన్ మౌల్డింగ్లో కొన్ని గేట్-సంబంధిత లోపాలను తగ్గిస్తుంది.
ఐదు-స్టేషన్ల రోబోట్ సిస్టమ్తో కూడిన నెస్టల్ ఇంజెక్షన్ మోల్డింగ్ మెషీన్లతో అనుకూలతను డేలాంగ్ నిర్దేశిస్తుంది. క్లాంపింగ్ ఫోర్స్, ఇంజెక్షన్ సామర్థ్యం, ప్లాటెన్ కొలతలు మరియు ఆటోమేషన్ వివరాలతో సహా ఆర్డర్ చేయడానికి ముందు ఖచ్చితమైన మెషిన్ మోడల్ మరియు ఇంటర్ఫేస్ అవసరాలు నిర్ధారించబడాలి.
ప్రచురించబడిన స్పెసిఫికేషన్లలో కుహరం, కోర్ మరియు మెడ రింగ్ కోసం జర్మనీ 2316 స్టీల్ ఉన్నాయి; వాల్వ్ పిన్ కోసం జపాన్ SKD51 ఉక్కు; హాట్ రన్నర్ నాజిల్ కోసం బెరీలియం కాపర్; మానిఫోల్డ్ ప్లేట్ కోసం H13 ఉక్కు; మరియు బేస్ ప్లేట్ కోసం P20 టూల్ స్టీల్. తుది మెటీరియల్ మరియు కాఠిన్యం అవసరాలు కొనుగోలు స్పెసిఫికేషన్లో నిర్ధారించబడాలి.
తయారీదారులు బ్యాలెన్స్డ్ హాట్ రన్నర్ ఉష్ణోగ్రతలు, తగిన ఇంజెక్షన్ పారామితులు, ప్రభావవంతమైన శీతలీకరణ మరియు శుభ్రమైన అచ్చు ఉపరితలాలను నిర్వహించాలి. సాధారణ కుహరం-ద్వారా-కుహరం నమూనా మరియు నివారణ నిర్వహణ విచలనాలు విస్తృతంగా తిరస్కరణకు కారణమయ్యే ముందు వాటిని గుర్తించడంలో సహాయపడతాయి.
నెక్-ఫినిష్ డ్రాయింగ్, ప్రీఫార్మ్ బరువు మరియు కొలతలు, ఉద్దేశించిన బాటిల్ అప్లికేషన్, ఇంజెక్షన్ మెషిన్ మోడల్, ప్రొడక్షన్ టార్గెట్, రెసిన్ స్పెసిఫికేషన్లు, ఆటోమేషన్ అవసరాలు మరియు ప్రాధాన్య డెలివరీ షెడ్యూల్ను అందించండి. ఈ వివరాలు తయారీదారు అనుకూలతను అంచనా వేయడానికి మరియు మరింత ఖచ్చితమైన ప్రతిపాదనను సిద్ధం చేయడంలో సహాయపడతాయి.
నీడిల్ వాల్వ్ గేట్ సిస్టమ్తో కూడిన 96-కేవిటీ PET ప్రీఫారమ్ మోల్డ్ అధిక ఉత్పత్తి సామర్థ్యం, పునరావృతమయ్యే ప్రీఫార్మ్ నాణ్యత మరియు ఆటోమేటెడ్ ఇంజెక్షన్ మోల్డింగ్ ఆపరేషన్లతో అనుకూలతను కోరుకునే ప్యాకేజింగ్ తయారీదారులకు విలువైన పెట్టుబడిగా ఉంటుంది. దీని దీర్ఘకాలిక విలువ ఖచ్చితత్వ ఇంజనీరింగ్, తగిన పదార్థాలు, సమతుల్య పూరకం మరియు శీతలీకరణ, విశ్వసనీయ యంత్రం ఏకీకరణ మరియు క్రమశిక్షణతో కూడిన నిర్వహణపై ఆధారపడి ఉంటుంది.
డెలాంగ్ ఇంజెక్షన్ మోల్డ్ తయారీలో దాని అనుభవాన్ని అధిక-వాల్యూమ్ PET ప్రిఫార్మ్ ఉత్పత్తి కోసం ఉద్దేశించిన ఉత్పత్తి రూపకల్పనతో మిళితం చేస్తుంది. కొనుగోలు నిర్ణయం తీసుకునే ముందు, తయారీదారులు సాంకేతిక డ్రాయింగ్లను మూల్యాంకనం చేయాలి, యంత్ర అనుకూలతను నిర్ధారించాలి మరియు అచ్చు ట్రయల్స్ మరియు చివరి డెలివరీ కోసం స్పష్టమైన అంగీకార ప్రమాణాలను ఏర్పాటు చేయాలి.
మీ ఉత్పత్తి శ్రేణి కోసం నమ్మదగిన PET ప్రిఫార్మ్ అచ్చు పరిష్కారం కోసం వెతుకుతున్నారా? డెలాంగ్ను సంప్రదించండిమీ 29/25 నెక్ స్పెసిఫికేషన్లు, ప్రీఫార్మ్ డిజైన్, మెషిన్ కాన్ఫిగరేషన్ మరియు అవుట్పుట్ అవసరాల గురించి చర్చించడానికి. ఉత్పత్తి పేజీని సందర్శించండి లేదా సాంకేతిక వివరాలు మరియు మీ తయారీ అవసరాలకు అనుగుణంగా కొటేషన్ను అభ్యర్థించడానికి మమ్మల్ని సంప్రదించండి.


